制氮机在石油行业的实用应用案例
在石油勘探与开采领域,制氮机因其、安全、经济性成为不可或缺的设备。以下为典型应用场景:
1. 钻井与完井作业
钻井过程中,制氮机产生高纯度氮气(纯度≥95%)用于井筒吹扫,有效清除可燃气体(如),预防井下风险。在压裂作业时,氮气作为泡沫压裂液的增能介质,可提升返排效率15-20%,减少储层伤害。某页岩气项目中,使用制氮机组提供每小时2,000标方的氮气,安全完成23口水平井的泡沫压裂作业。
2. 管道与储罐惰化保护
输油管道投产前采用氮气置换空气,实现氧含量<0.5%(GB50169要求)。某海底管道项目中,制氮机连续运行72小时注入液态氮(-196℃),成功置换氧气,避免焊接点爆燃。储罐检修时,氮气正压保护系统维持罐内氧浓度<8%,大幅降低VOC挥发安全风险。
3. 海上平台应急保障
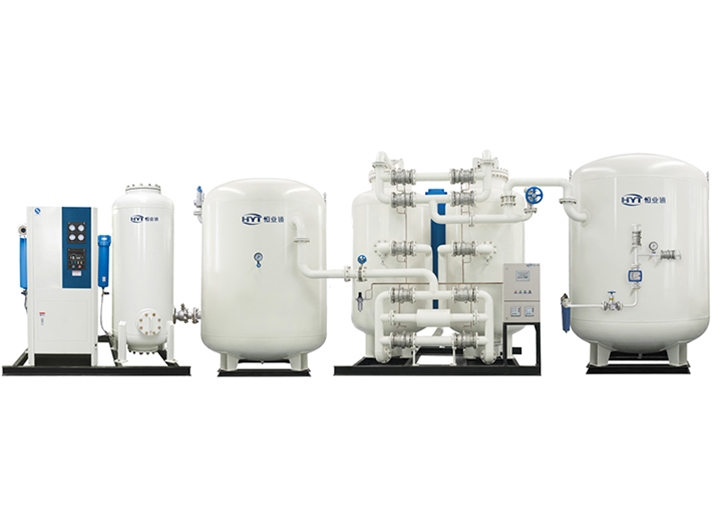
海上钻井平台配备撬装式制氮装置(PSA工艺),在平台供电中断时,通过自带柴油发电机维持供气,为紧急关断阀提供仪表气源。某南海钻井平台案例显示,该技术在台风期间保障了井控系统正常运行,避免井喷事故。
4. LNG储运冷能回收
在LNG接收站,制氮机产生-180℃低温氮气用于预冷输送管道,相较于传统液氮外购方案,运行成本下降40%。某接收站采用三级深冷制氮技术,每年节约预冷工序费用超300万元。
数据统计
据API标准(RP2210),采用制氮机的油井惰化作业可降低井喷事故率57%。现场经验表明,PSA制氮设备投资回收期通常为18个月,单台设备年运行成本比液氮外购低65%以上。
这些案例印证了制氮机在提升作业安全性、降低运营成本方面的价值,已成为现代石油工业的标准化配置。(498字)