制氮机氧含量监测仪:守护工业气体安全与品质的关键屏障
在现代工业体系中,制氮机作为氮气供应核心设备,广泛应用于电子、化工、食品、冶金等众多领域。随着产业升级对气体纯度与安全要求的不断提高,氧含量监测仪在制氮机运行过程中的核心作用愈发凸显。它不仅是确保氮气产品达到工艺标准的“质量守门员”,更是保障生产装置与人员生命安全的“道防线”。本文将从安全防控、质量控制及设备运行优化三个维度,深入解析氧含量监测仪在制氮系统中的关键价值,并探讨其选型与维护的技术要点。
安全防护:实时预警,杜绝燃爆隐患
氮气作为一种惰性气体,其制取过程多采用深冷空分或变压吸附(PSA)技术。在此类工艺中,氧含量的精确控制直接关乎系统安全。若氧浓度意外升高,不仅会降低氮气纯度,更可能在后级工艺中形成富氧环境,进而引发氧化反应甚至燃爆事故。氧含量监测仪的核心价值首先体现在对危险工况的捕捉与即时预警上。通过在线式氧传感器对制氮机出口及关键管路进行连续采样,系统能够实时获取氧浓度数据,并联动报警装置及自动切断阀。一旦氧含量越过设定阈值,监测系统可迅速反馈至控制单元,触发联锁动作,有效抑制安全风险。这一功能在石油化工、煤化工等高风险工况下尤为重要,为连续化生产筑起了不可或缺的技术屏障。
质量控制:数据驱动,保障产品纯度等级
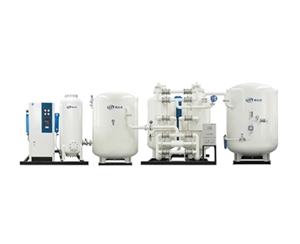
对于高端制造领域而言,氮气纯度直接决定产品良率。例如,在半导体芯片制造、锂电材料生产及精密焊接过程中,氮气中的微量氧气杂质将导致氧化缺陷或性能衰减。氧含量监测仪在此类场景中承担着严苛的计量角色。高精度氧传感器结合温度、压力补偿算法,能够将氧浓度测量误差控制在极低水平,为工艺调控提供可靠依据。操作人员依据实时氧含量数据,可动态调节制氮机的吸附周期或分馏参数,确保输出氮气始终符合预设的品质等级。此外,在线监测数据还可传输至中央控制室或云端数据平台,形成完整的质量追溯链条,满足医药、食品等行业的体系化审核要求。这种以数据驱动的质量闭环管理模式,已成为现代制氮系统智能化升级的核心环节。
节能增效:能效匹配,延长核心部件寿命
氧含量监测的深度应用不止于安全与质量层面,更直接关联到制氮机的运行经济性。在实际生产中,若氮气需求量波动较大,固定参数运行往往造成能耗浪费。借助氧含量监测仪的反馈信号,制氮系统可自动调节空气进气量或再生气消耗量,使设备始终运行于能效区间。当氧含量低于目标纯度时,系统可适当降低能耗供应;反之则加大分离强度,从而达成能源消耗与产气质量的动态平衡。与此同时,监测数据还能间接反映分子筛或分离膜的工作状态,帮助维护团队预判吸附性能衰减趋势,科学规划再生周期或更换节点,避免因过度使用导致的失效风险。这种预防性维护策略,不仅降低了非计划停机概率,也有效延长了制氮机核心部件的使用寿命。
选型与运维:科学配置,确保监测长效可靠
为充分发挥氧含量监测仪的上述作用,工程技术人员在选型与运维环节需关注若干关键要素。首先,应根据制氮工艺的特点(PSA、膜分离或深冷法制氮),选择适用的传感器类型,如电化学式、氧化锆式或激光式氧分析仪,并综合考量量程范围、响应时间及防爆等级。其次,系统的日常校准与维护至关重要。因此,建立定期零点与跨度校验制度,并配置适宜的预处理系统(如除尘、除湿及减压装置),可有效降低样气中杂质对传感器敏感元件的侵蚀,保障长期运行的数据稳定性。此外,对于并联运行的多套制氮机组,合理布置采样点位置,确保所测氧含量具有,同样是实现联锁控制的前提条件。
结语:智能感知,催生气体工业新质生产力
综上所述,氧含量监测仪已全面嵌入制氮机系统的安全防护、质量保障与节能降耗体系之中。它通过连续、的在线感知能力,不仅守护了生产链条的平稳运行,更为企业迈向数字化、智能化管理提供了底层数据支撑。随着传感器技术与数据分析算法的不断进步,未来氧含量监测装置将向更快响应、更低漂移及多参数融合方向演进,持续赋能气体工业的精细化运营。在此背景下,将氧含量监测视为制氮机不可或缺的核心组件,不仅是技术理性的选择,更是现代工业实现高质量发展的必然要求。