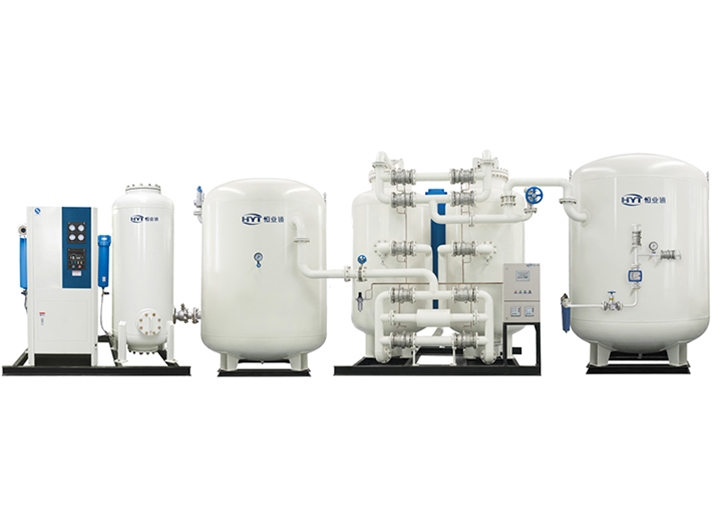
制氮机在行业的应用与要求
生产对氮气的稳定性、纯度和安全性要求极高。作为行业关键配套设备,制氮机需满足严格的行业标准。
* 应用领域:
* 药液保护: 在输液剂、生产过程中,高纯度氮气(99.99%以上)用于吹扫、灌装保护和储存,隔绝氧气防止药品氧化变质。
* 包装惰化: 泡罩包装、西林瓶封口过程使用氮气填充,避免药品受潮氧化,延长保质期。
* 生物反应: 为发酵罐、细胞培养提供无菌无油氮气,创造厌氧环境,保障生物制品质量。
* 冷冻干燥: 冻干机中采用氮气维持低压环境,提升冻干效率和成品稳定性。
* 设备防护: 为生产设备提供保护性氮气,如离心机、粉碎机防爆防护。
* 关键技术要求:
* 高纯度稳定输出: 持续提供≥99.999%干燥纯氮(GMP强制要求),残氧量≤10ppm,机组需具备多点在线监测功能。
* 无菌化处理: 经0.22μm精密过滤器后需符合100级洁净度要求,末端微生物含量检测需定期验证。
* 全无油系统: 压缩空气端采用全无油螺杆机,管路采用316L不锈钢并电解抛光,防止油分及重金属污染。
* 智能化控制: 配备冗余PLC自动控制,具备纯度与流量实时反馈、故障联锁停机功能。
* 安全与合规:
* 设备需持有周期性FDA/EMA认证记录,符合21 CFR Part 11数据完整性规范。
* 氮气主管道需设置片和双阀隔离系统,超压自动泄放。
* 典型配置:
PSA吸附塔采用分子筛(UOP或Zeochem),吸附周期自动优化;
ProcesSense在线仪(精度±2℃)联动触屏显示;
标配ASTM G93密封式排放管路;
通过ISPE GEP调试认证。
行业制氮系统需构建全闭环质量链,从空气入口到用气终点实现全程可验证过程,确保工艺无菌化受控操作。